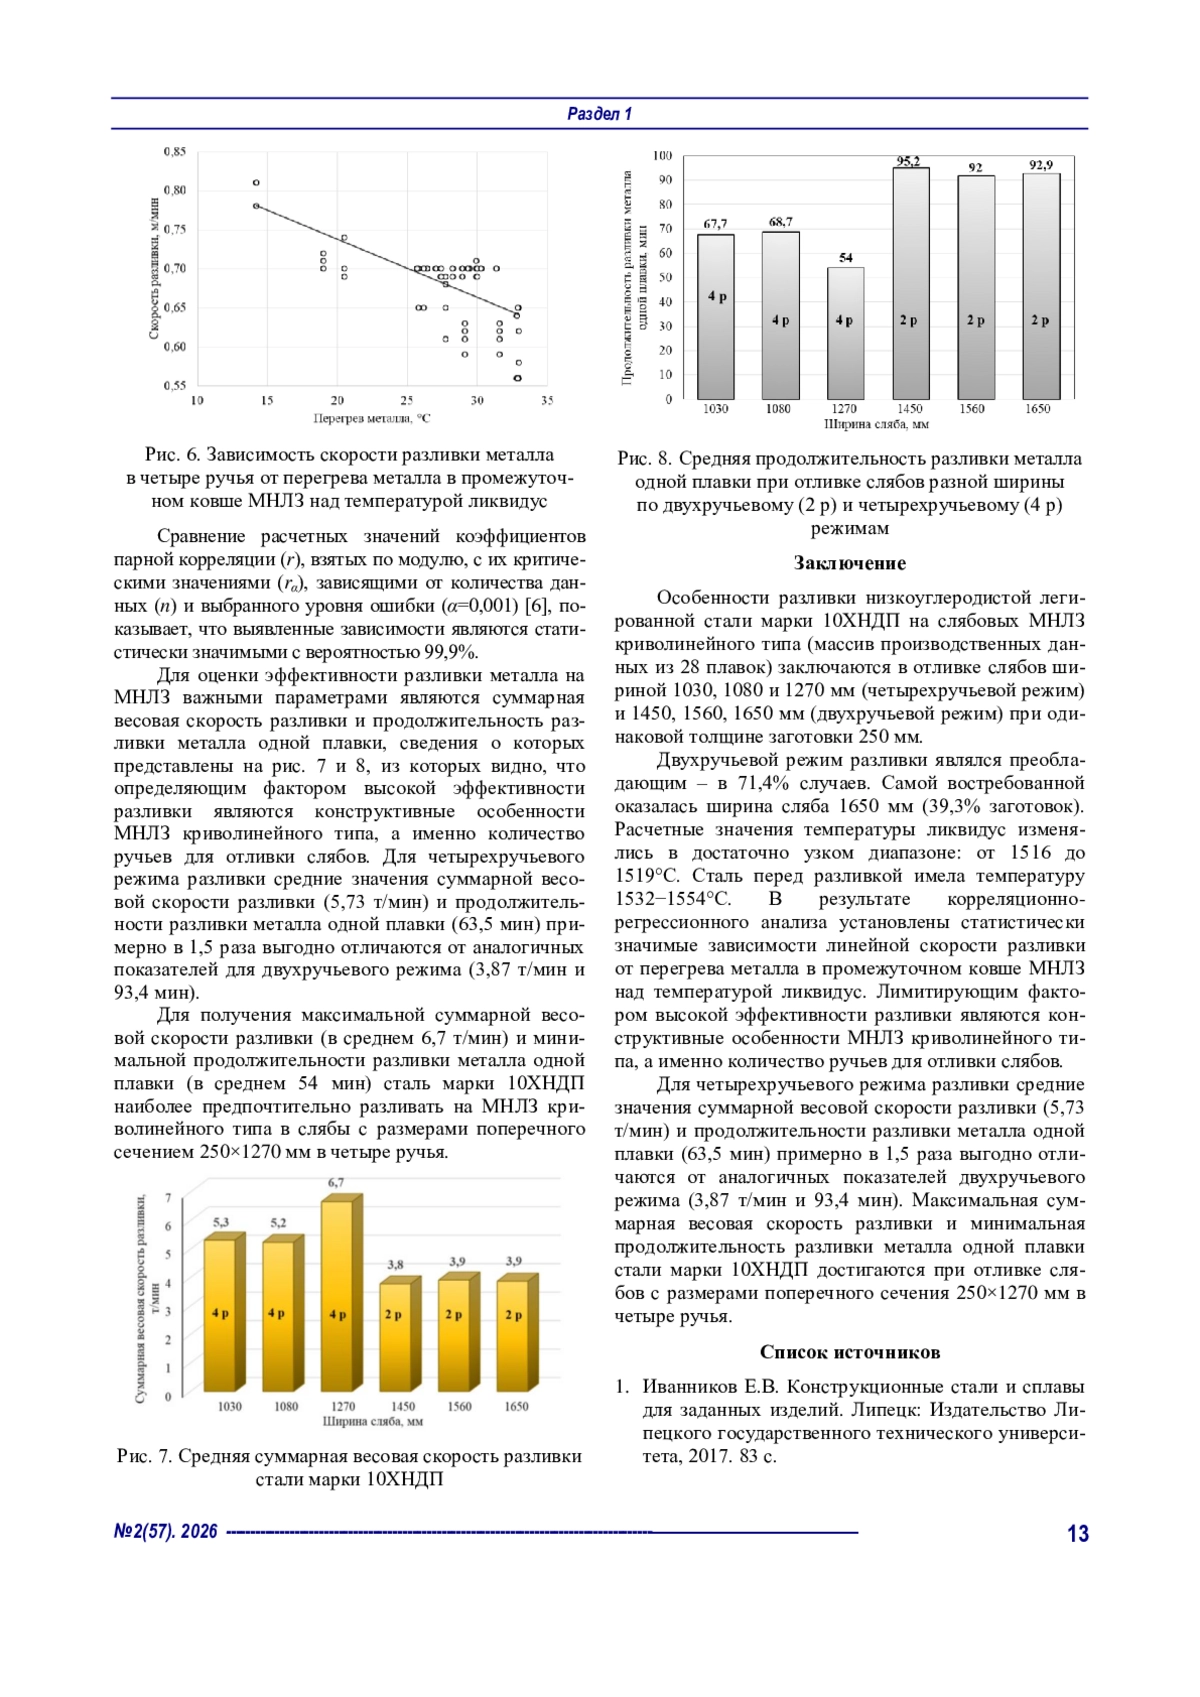
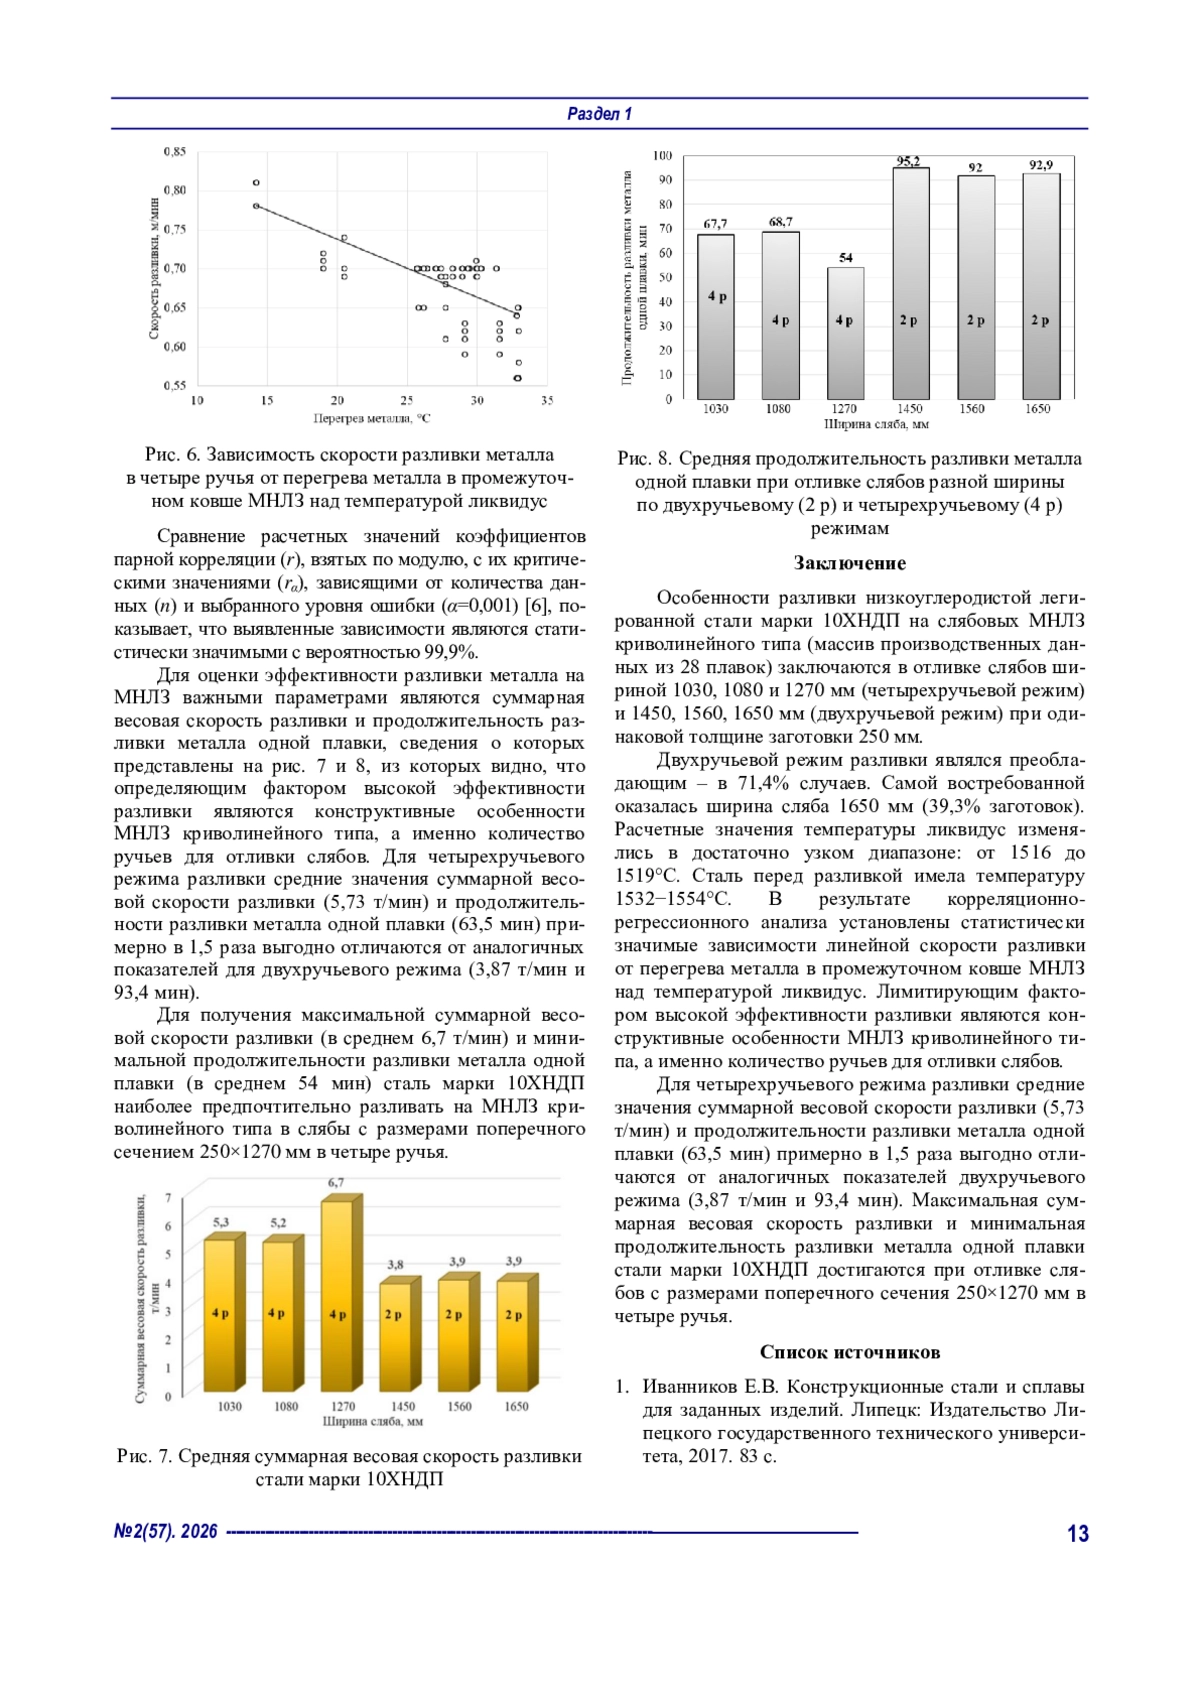
В работе проведен статистический анализ массива производственных данных из 28-ми плавок разливки низкоуглеродистой легированной стали марки 10ХНДП на слябовых МНЛЗ криволинейного типа. Отливались слябы одинаковой толщины 250 мм и разной ширины: 1030, 1080 и 1270 мм (четырехручьевой режим разливки) и 1450, 1560, 1650 мм (двухручьевой режим). Использование двухручьевого режима разливки было преобладающим – в 71,4 % случаев. Самой востребованной оказалась ширина сляба 1650 мм (39,3 % заготовок). По результатам химического анализа металла 77-ми проб рассчитана температура ликвидус стали, изменявшаяся в интервале от 1516 до 1519 °С. Приведены усредненные данные о параметрах температурно-скоростного режима разливки металла: температуре стали перед разливкой, перегреве металла в промежуточном ковше МНЛЗ над температурой ликвидус, скорости вытягивания сляба из кристаллизатора. В результате корреляционно-регрессионного анализа выявлены статистически значимые убывающие линейные зависимости скорости вытягивания сляба из кристаллизатора от перегрева металла в промежуточном ковше МНЛЗ над температурой ликвидус. Установлено, что определяющим фактором высокой эффективности разливки являются конструктивные особенности МНЛЗ криволинейного типа – количество ручьев для отливки слябов. Для четырехручьевого режима разливки средние значения суммарной весовой скорости разливки и продолжительности разливки металла одной плавки примерно в 1,5 раза выгодно отличаются от аналогичных показателей двухручьевого режима. Наибольшая суммарная весовая скорость разливки и наименьшая продолжительность разливки металла одной плавки стали марки 10ХНДП достигнуты при отливке слябов сечением 250×1270 мм в четыре ручья
Предпросмотр статьи


Идентификаторы и классификаторы
- SCI
- Материаловедение
Если у вас возникли вопросы или появились предложения по содержанию статьи, пожалуйста, направляйте их в рамках данной темы.